一、什么是环保易车铁1215(ASTM 1215 / Y15)?
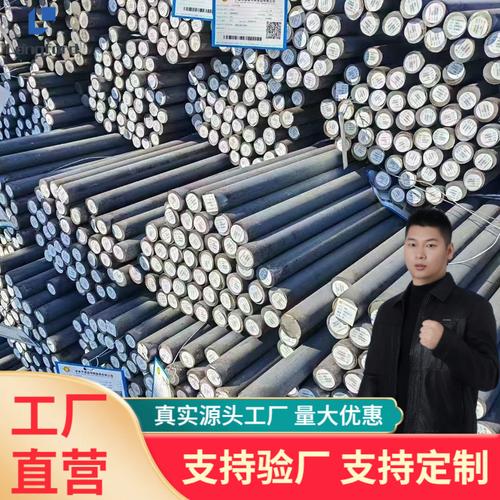
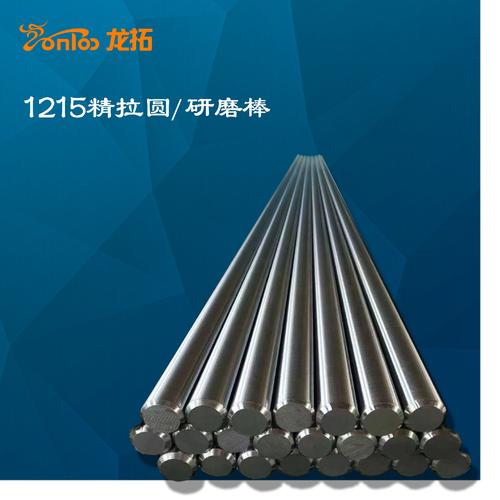
1215易切削钢(美标ASTM A29 1215,国内对应牌号Y15)属于硫系易切削结构钢,是在低碳钢基础上添加硫(S)元素(通常含硫量0.24%~0.33%),并配合锰(Mn)元素形成硫化物夹杂(MnS),从而大幅改善切削性能。
由于其切削时切屑容易断裂、刀具磨损小、加工表面光洁度高,被广泛用于走心机(自动车床)、数控车床批量加工小型精密零件,如连接件、轴类、销钉、阀芯、喷嘴等。
“环保易车铁”是市场俗称,指在保证易切削性能的前提下,控制铅(Pb)等有害元素含量,满足RoHS/REACH等环保要求的1215改良材料。传统1215可能含铅以进一步提升切削性,而环保型则通过优化硫系夹杂物形态(如钙处理、稀土处理)来实现无铅易切削。
二、1215光圆与研磨棒的规格与状态
1. 光圆(冷拉光圆)
- 工艺:热轧盘条 → 酸洗 → 冷拉拔 → 矫直 → 抛光
- 直径范围:通常φ1.0mm~φ20mm(走心机常用φ3mm~φ12mm)
- 公差:h6~h9,高精度可达h6
- 表面粗糙度:Ra0.4~Ra0.8μm
- 硬度:冷拉态约160~200HV(可根据需求做退火软化至140~170HV)
- 特点:尺寸精度高、表面光洁、易切削,适合走心机直接上料加工
2. 研磨棒(磨光棒)
- 工艺:冷拉光圆 → 无心磨削 → 抛光(可达到镜面)
- 直径范围:φ0.5mm~φ30mm
- 公差:h5~h7,部分超高精度可达h5以内
- 圆度:≤0.001mm~0.003mm
- 表面粗糙度:Ra0.1~Ra0.4μm
- 直线度:≤0.1mm/m(高精度可≤0.05mm/m)
- 特点:适用于精度要求极高、表面质量苛刻的走心机零件,如光纤接头、微型马达轴、精密连接器pin针等
三、1215在走心自动车床上的切削表现
走心机(Sliding Headstock CNC Lathe)的特点是:导套夹持棒料做轴向进给,刀具在导套端面附近切削,适合细长零件一次成型。
1215在走心机上的优势:
| 项目 | 表现 |
|------|------|
| 切削力 | 低,约为45钢的60%~70% |
| 切屑形态 | C形或短螺旋屑,排屑顺畅 |
| 刀具寿命 | 比普通碳钢提高2~4倍 |
| 加工表面 | Ra0.8~Ra1.6μm(精车后) |
| 加工速度 | 可高速切削,VC可达150~250m/min(硬质合金刀具) |
| 尺寸稳定性 | 良好,但需注意硫化物各向异性导致的胀缩差异 |
注意事项:
- 硫系易切削钢的横向力学性能低于纵向,零件受力方向需考虑
- 焊接性差,不建议用于焊接结构件
- 耐腐蚀性一般,需表面镀层或发黑处理
- 环保型1215虽无铅,但硫化物夹杂仍可能影响抛光镜面效果
四、配套切削工具选择建议
1. 刀具材质
- 硬质合金:首选,如PVD涂层(TiAlN、AlTiN)或CVD涂层(TiCN+Al₂O₃),适合高速连续切削
- 金属陶瓷:适合精车,表面光洁度高,但抗崩性略差
- 高速钢(HSS):仅用于低速、小批量或复杂成形刀具(如丝锥、板牙)
- CBN/金刚石:一般不适用于1215,因其含硫对金刚石有化学侵蚀
2. 刀具几何参数
- 前角:大正前角(15°~25°),减小切削力
- 后角:8°~12°,减少摩擦
- 刀尖圆弧:精车R0.2~R0.4,粗车R0.4~R0.8
- 断屑槽:适合中小切深(0.2~2mm),确保C形屑
3. 切削参数参考(走心机,硬质合金涂层刀具)
| 工序 | 切削速度VC (m/min) | 每转进给f (mm/r) | 切深ap (mm) |
|------|---------------------|-------------------|-------------|
| 粗车外圆 | 120~200 | 0.05~0.15 | 0.5~2.0 |
| 精车外圆 | 180~250 | 0.02~0.08 | 0.1~0.5 |
| 切槽/切断 | 80~150 | 0.02~0.06 | — |
| 钻削 | 60~100 | 0.05~0.15 | — |
| 攻丝 | 15~30 | — | — |
具体参数需根据机床刚性、刀片牌号、冷却方式调整。
4. 冷却与润滑
- 推荐使用高压内冷(>70bar),有效排屑并降低切削温度
- 切削油:硫化极压切削油或植物油基切削油,避免使用水溶性切削液导致锈蚀
- 环保要求:选择低雾化、不含氯的切削油,符合车间环保标准
五、常见问题与解决对策
| 问题 | 原因 | 对策 |
|------|------|------|
| 表面粗糙度差 | 刀具磨损、积屑瘤、进给过大 | 更换涂层刀片、提高切削速度、减小进给 |
| 切屑缠绕 | 断屑槽不匹配、切深过小 | 选用更锋利的断屑槽、增大进给 |
| 尺寸不稳定 | 材料内应力、硫化物分布不均 | 选用研磨棒、增加去应力退火 |
| 刀具异常磨损 | 切削速度过高、冷却不足 | 降低VC、加强内冷 |
| 零件生锈 | 储存环境潮湿、切削液残留 | 防锈处理、清洗烘干 |
六、采购与验收要点
- 材质证明:要求供应商提供ASTM A29 1215或GB/T 8731 Y15的材质书,确认S、Mn、Pb(环保型应≤0.01%)含量
- 尺寸精度:光圆按h6~h9,研磨棒按h5~h7,抽检直径、圆度、直线度
- 表面质量:无裂纹、结疤、拉伤、麻点,研磨棒表面应镜面均匀
- 硬度均匀性:同批材料硬度差≤20HV
- 环保认证:RoHS、REACH、加州65号提案等
- 包装与防锈:涂防锈油、真空包装或气相防锈纸,避免运输锈蚀
七、小结
环保易车铁1215(Y15)光圆及研磨棒是走心自动车床加工小型精密零件的理想材料,兼具优良切削性、尺寸精度与环保合规性。正确选配硬质合金涂层刀具、优化切削参数与冷却方案,可有效提高生产效率、延长刀具寿命并保证零件质量。采购时需注重材质证明、尺寸精度及环保认证,针对高光洁度要求优先选用无心研磨棒。