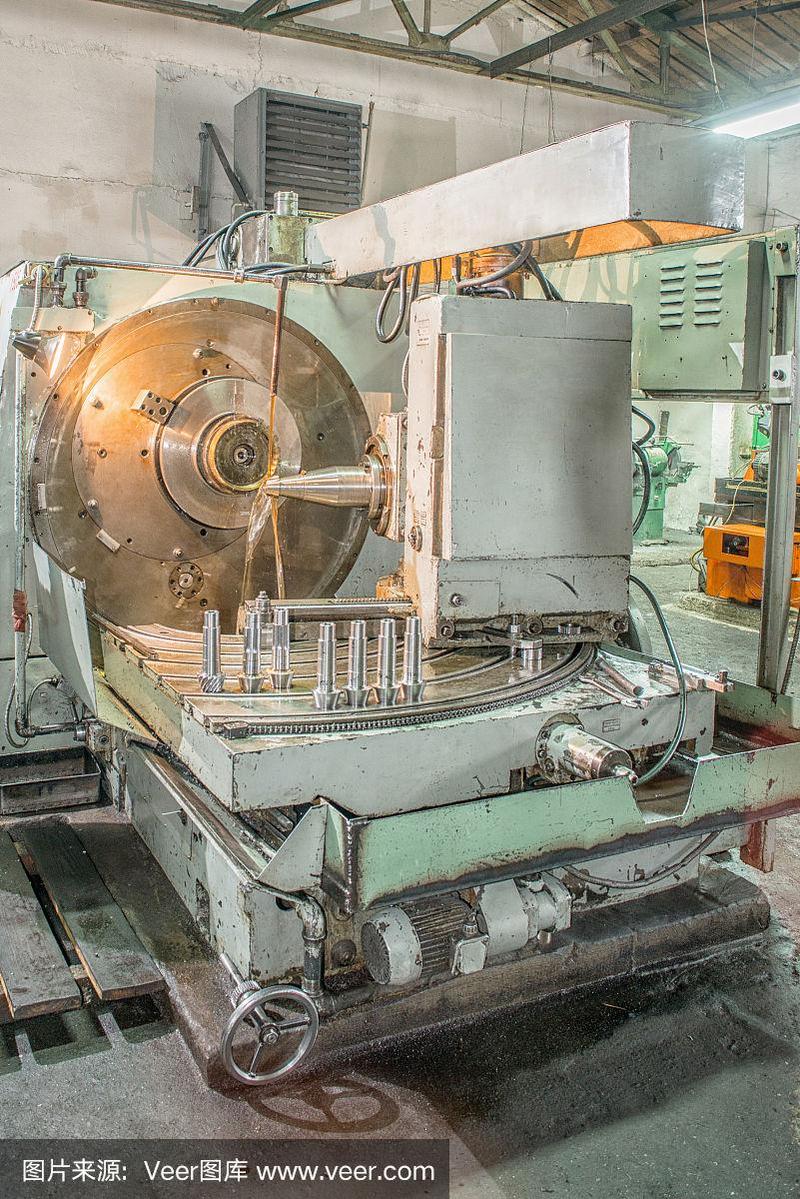
在现代制造业的宏大体系中,数控切削工具扮演着无可替代的“牙齿”角色。无论是翱翔天际的飞机发动机叶片,还是智能手机中精密的金属中框,其最终形态与精度都离不开数控机床与切削工具的协同作业。切削工具作为直接接触工件、去除材料的执行端,其性能优劣直接决定了加工效率、零件精度、表面质量以及整体制造成本。因此,深入理解数控切削工具的分类、材料、技术趋势与应用场景,对于任何涉及精密制造的从业者而言都至关重要。
一、数控切削工具的主要分类与功能
数控切削工具种类繁多,通常按其加工方式和结构特点进行分类。最常见的包括:
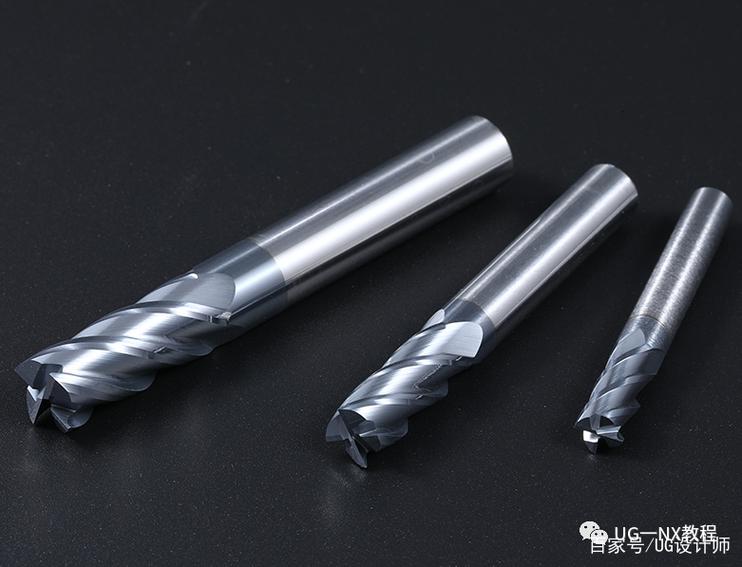
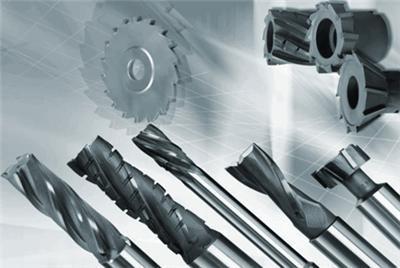
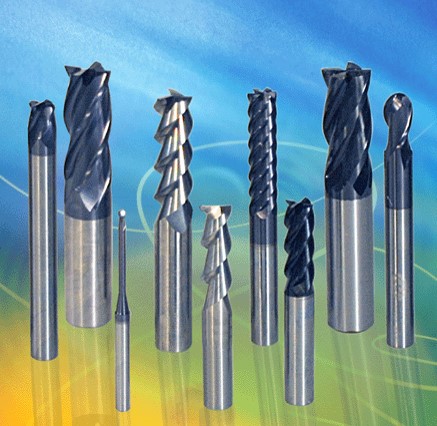
- 铣削工具:如立铣刀、面铣刀、球头铣刀等,用于平面、沟槽、复杂曲面及轮廓的加工。其中,整体硬质合金立铣刀在模具加工与通用铣削中应用极广。
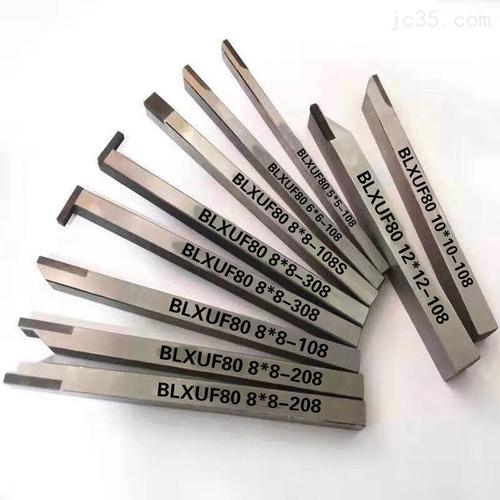
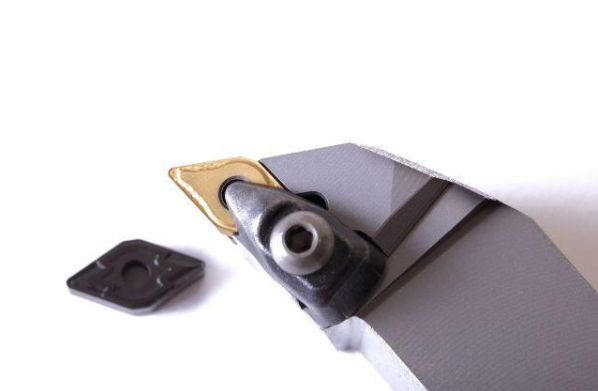
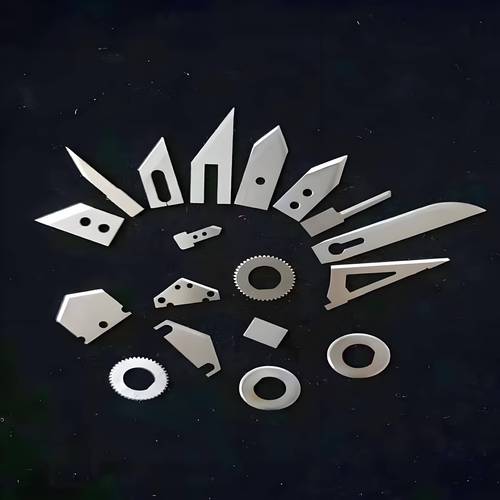
- 车削工具:包括外圆车刀、内孔车刀、切槽刀与螺纹车刀,适用于轴类、盘套类回转体零件的加工。数控车床多采用可转位刀片,实现快速换刀与高效率切削。
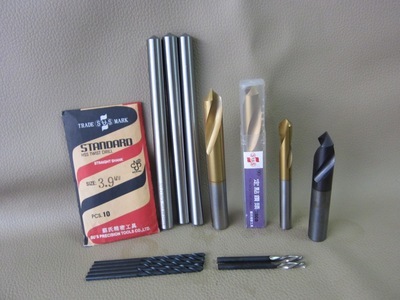
- 孔加工工具:如钻头、铰刀、镗刀和丝锥。钻头用于初始成孔,铰刀用于提高孔精度与表面质量,镗刀则用于大直径孔的精加工与尺寸微调。
- 螺纹加工工具:除丝锥外,还有螺纹铣刀,特别适合大孔径或高硬度材料的螺纹加工,且一把刀具可加工不同螺距。
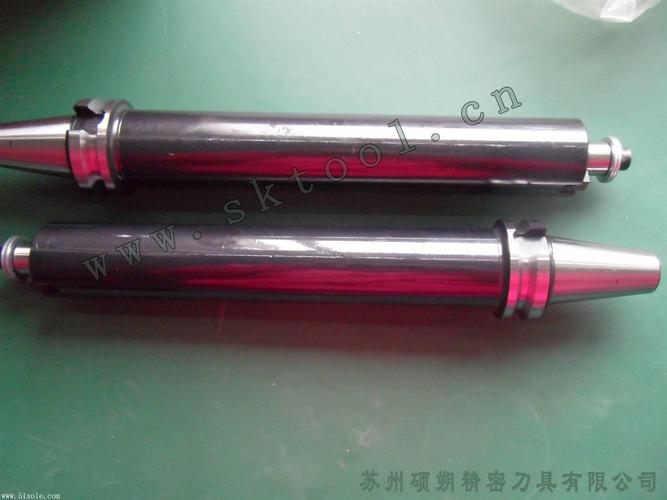
这些工具通常采用模块化设计,刀柄与刀头可快速更换,极大地提升了数控加工的柔性。
二、切削工具材料的演进与选择
切削工具的性能核心在于其材料。从早期的碳素工具钢、高速钢,到如今的硬质合金、陶瓷、金属陶瓷、立方氮化硼(CBN)和聚晶金刚石(PCD),材料科学的发展不断突破切削效率的极限。
- 高速钢(HSS):韧性好、成本低,适合低速复杂刀具如钻头、丝锥,但在高速切削下耐磨性不足。
- 硬质合金:目前应用最广泛的刀具材料,通过调整碳化钨与钴的比例,并辅以涂层技术,可兼顾硬度与韧性。化学气相沉积(CVD)和物理气相沉积(PVD)涂层(如TiN、TiAlN、AlCrN)能显著提高刀具寿命。
- 陶瓷与金属陶瓷:具有极高的红硬性和耐磨性,适合铸铁、淬硬钢的高速精加工,但脆性较大。
- 超硬材料:CBN适用于淬硬钢、高温合金的加工;PCD则用于有色金属、复合材料及高精度非铁金属切削,寿命极长。
选择刀具材料时,需综合考虑工件材料、切削参数、机床刚性及成本效益。
三、数控切削工具的技术趋势
随着智能制造和工业4.0的推进,数控切削工具正朝着高精度、高效率、高可靠性和智能化方向发展:
- 涂层技术革新:纳米多层涂层、梯度涂层及自适应涂层可根据切削温度自动调整性能,进一步延长刀具寿命。
- 刀具几何优化:通过有限元分析和仿生学设计,优化刃口处理、螺旋角与容屑槽,降低切削力与振动,提高表面质量。
- 智能刀具:内置传感器可监测切削力、温度与磨损状态,通过数据反馈实现自适应加工与预测性维护。
- 高速与干式切削:为减少冷却液使用与环境污染,刀具需具备优异的耐热性与排屑能力,推动高速干切削技术发展。
- 增材制造刀具:利用3D打印技术制造复杂内部冷却通道的刀具,显著提升冷却效率与刀具寿命。
四、应用场景与选型建议
在实际生产中,正确选用数控切削工具是工艺成功的关键。以航空铝合金结构件加工为例,推荐使用抛光槽型、大螺旋角的整体硬质合金立铣刀,配合PVD涂层,并采用高压冷却,以防止积屑瘤并保证表面完整性。对于模具钢的深腔加工,则宜选用长径比合适、带变螺旋与不等分齿设计的立铣刀,以抑制颤振。在汽车发动机缸体孔加工中,可转位镗刀与复合钻头可一次完成多道工序,减少换刀时间。
数控切削工具虽小,却是制造能力的集中体现。它融合了材料科学、力学、涂层技术与精密制造工艺,其每一次进步都推动着制造业向更高效、更精密、更绿色的未来迈进。对于工程师而言,掌握刀具选型与切削参数的匹配,是释放数控机床潜能、实现优质制造不可或缺的一环。