切削工具是现代制造业中不可或缺的核心要素,被誉为“工业的牙齿”。无论是汽车制造、航空航天、模具加工还是精密电子,切削工具的性能直接决定了加工效率、零件精度和生产成本。本文将从定义、分类、材料、选用以及维护等角度,系统介绍切削工具的相关知识。
一、什么是切削工具?
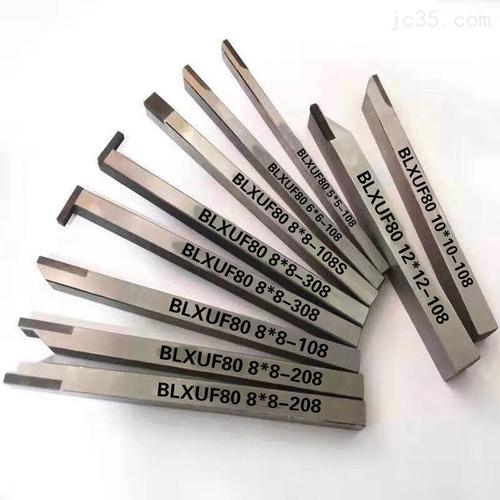
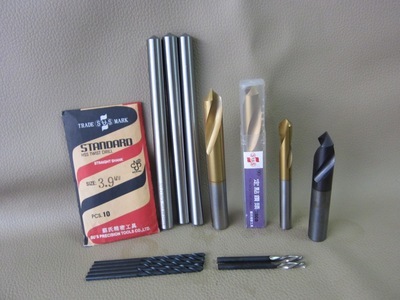
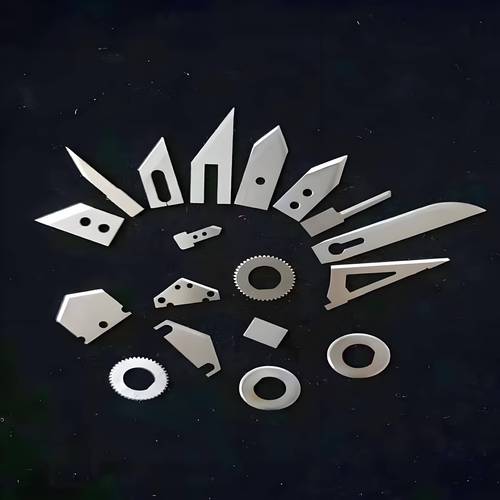
切削工具是指在机械加工中,通过相对运动从工件上切除多余材料,以获得所需形状、尺寸和表面质量的工具。它广泛应用于车削、铣削、钻削、磨削、镗削等各类加工工艺中。常见的切削工具包括车刀、铣刀、钻头、丝锥、铰刀、拉刀、磨具等。
切削工具通常由工作部分和夹持部分组成。工作部分承担切削任务,需要具备高硬度、高耐磨性和一定的韧性;夹持部分则用于在机床或刀柄上固定。
二、切削工具的主要分类
按照不同的维度,切削工具可以分为多种类型:
- 按加工方式分类:
- 车削工具(如外圆车刀、端面车刀)
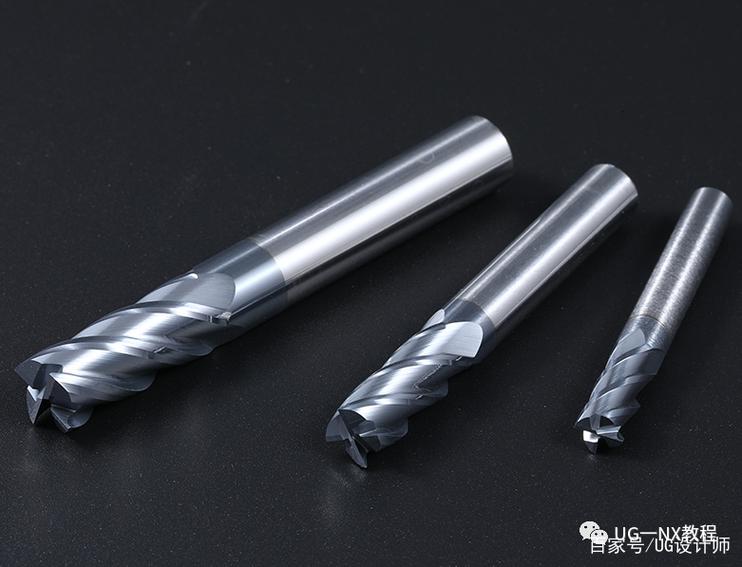
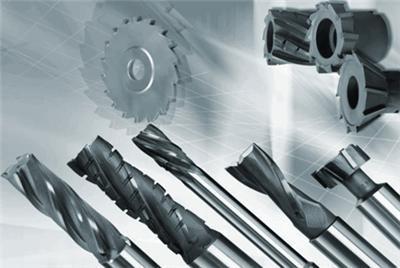
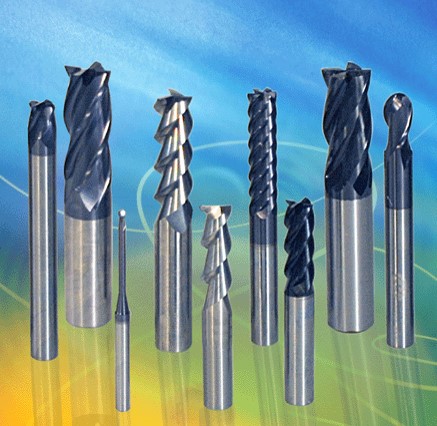
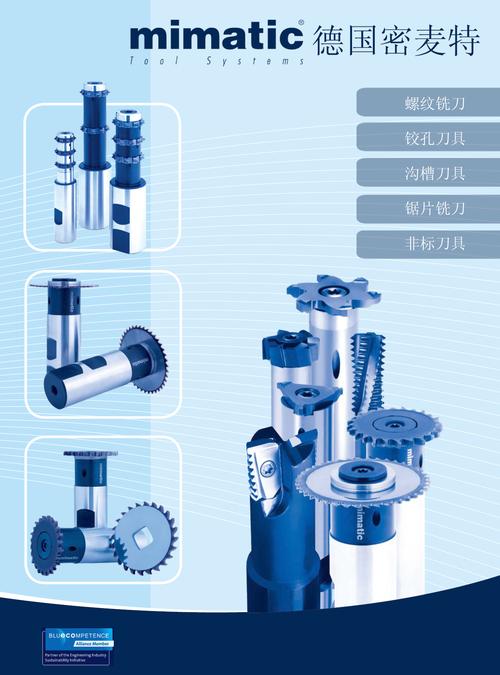
- 铣削工具(如立铣刀、面铣刀、球头铣刀)
- 孔加工工具(如麻花钻、扩孔钻、铰刀、镗刀)
- 螺纹加工工具(如丝锥、板牙)
- 磨削工具(如砂轮、磨头)
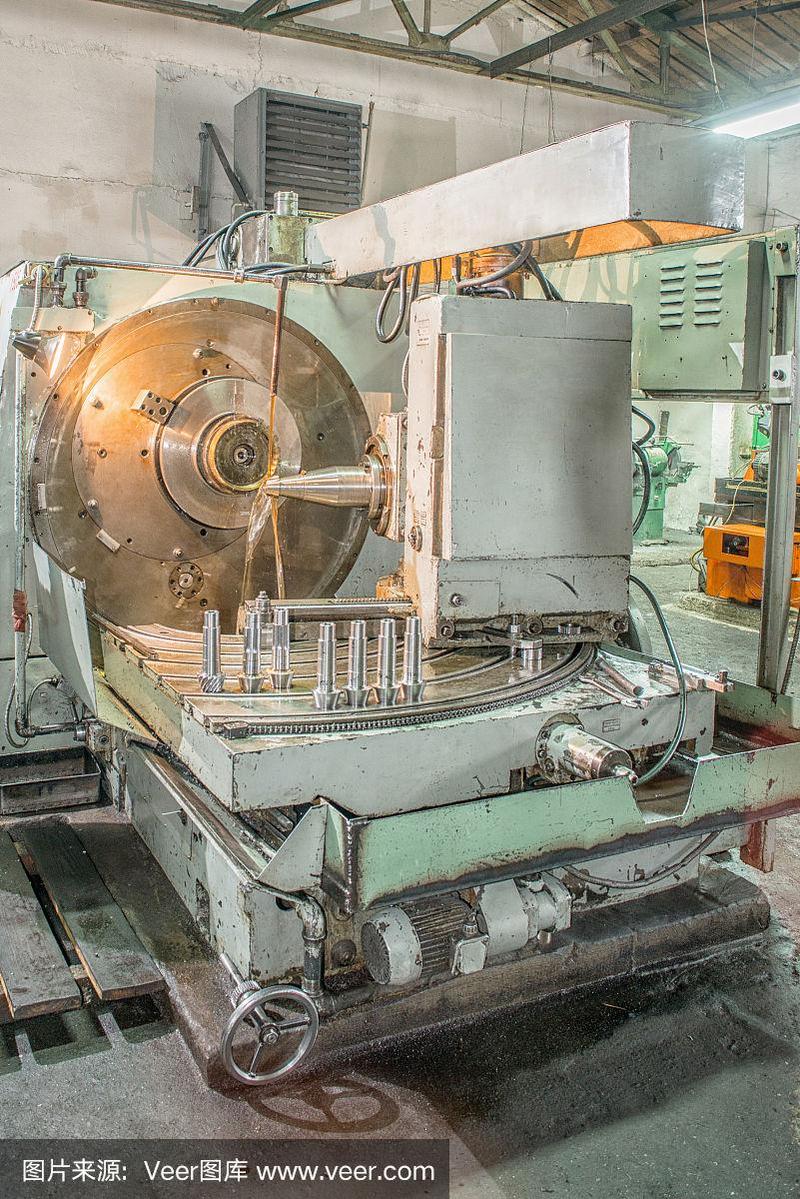
- 齿轮加工工具(如滚刀、插齿刀)
- 按结构分类:
- 整体式刀具:刀具由单一块材料制成,如整体硬质合金立铣刀
- 焊接式刀具:刀头焊接在刀杆上,如焊接车刀
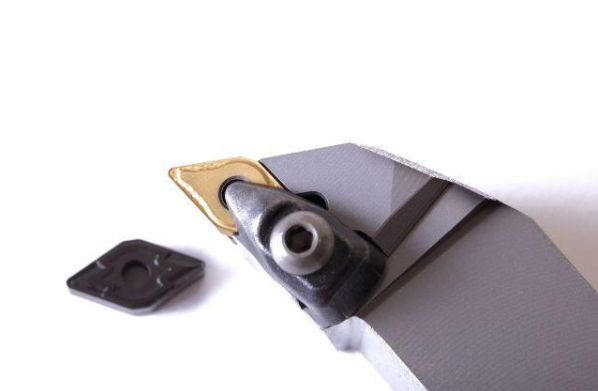
- 机夹式刀具:刀片通过机械方式夹固在刀体上,可更换刀片
- 可转位刀具:刀片多个刃口可转位使用,经济性高
- 按材料分类:
- 高速钢刀具
- 硬质合金刀具
- 陶瓷刀具
- 立方氮化硼刀具
- 金刚石刀具
三、常见切削工具材料及其特性
切削工具的性能主要取决于刀具材料。以下是几种主流材料:
- 高速钢(HSS):具有较好的韧性和工艺性,常用于钻头、丝锥、铣刀等复杂刀具,耐热性约600°C。
- 硬质合金:以碳化钨为主要成分,硬度高、耐磨性好,耐热性可达800–1000°C,是当今应用最广泛的刀具材料。
- 陶瓷:氧化铝或氮化硅基陶瓷,硬度极高,耐热性好,适合高速切削铸铁和高温合金,但脆性大。
- 立方氮化硼(CBN):硬度仅次于金刚石,热稳定性好,适用于淬硬钢、冷硬铸铁的高速切削。
- 金刚石:最硬的材料,用于有色金属、非金属材料的高精度加工,但不适合加工钢铁材料。
四、如何选用切削工具?
选用切削工具时,需综合考虑以下因素:
- 工件材料:不同材料(如钢、铸铁、铝、钛合金、高温合金)需要匹配不同刀具材料和几何角度。例如,加工铝合金宜用金刚石刀具,加工钢件多用硬质合金涂层刀具。
- 加工工艺:粗加工要求刀具强度高、容屑空间大;精加工要求刀具锋利、精度高。
- 机床条件:高速机床可选用陶瓷或CBN刀具,普通机床宜采用高速钢或硬质合金刀具。
- 生产批量:大批量生产优先选用可转位刀具和高效涂层刀具,以降低单件成本。
- 刀具几何参数:前角、后角、主偏角、刃倾角等影响切削力、排屑和刀具寿命。
五、切削工具的维护与失效
正确使用和维护切削工具可显著延长其寿命:
- 合理选择切削参数:切削速度、进给量和切削深度应匹配刀具与工件材料,避免过载。
- 使用切削液:根据加工需求选用冷却或润滑型切削液,可降低切削温度、改善排屑。
- 刃磨与重磨:对于可重磨刀具,应及时刃磨,保持锋利和正确的几何角度。
- 监测磨损:常见磨损形式包括后刀面磨损、前刀面月牙洼磨损、崩刃和积屑瘤。发现异常应及时更换或修磨。
- 保管:刀具应存放在干燥、无碰撞的环境中,避免生锈和刃口损伤。
六、切削工具的未来趋势
随着智能制造和材料科学的发展,切削工具正朝着以下方向演进:
- 涂层技术:PVD、CVD多层复合涂层进一步提升刀具耐磨性和耐热性。
- 超硬材料:CBN和金刚石刀具在精密和高速加工中应用日益广泛。
- 智能化刀具:集成传感器监测切削力、温度和磨损状态,实现自适应加工。
- 增材制造:3D打印刀具实现复杂冷却通道和轻量化结构,提高冷却效率。
- 绿色切削:干式切削、微量润滑等技术减少切削液使用,降低环境影响。
切削工具是制造业的技术基石。了解其分类、材料、选用原则和维护方法,有助于企业提高加工质量和生产效率,降低综合成本。随着新技术的不断涌现,切削工具将继续推动制造业向高精度、高效率、绿色化方向发展。