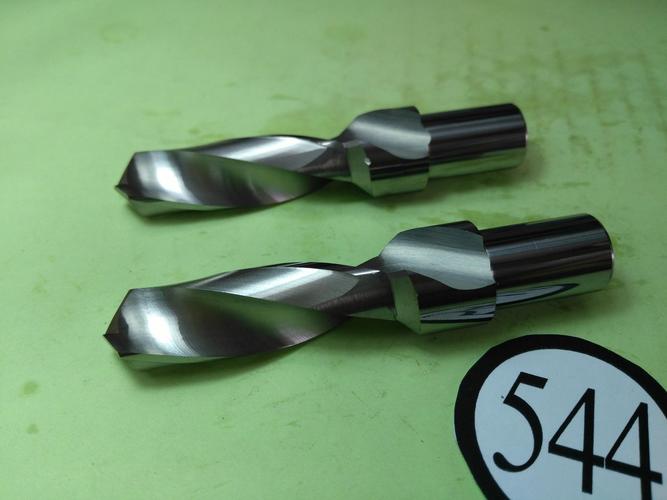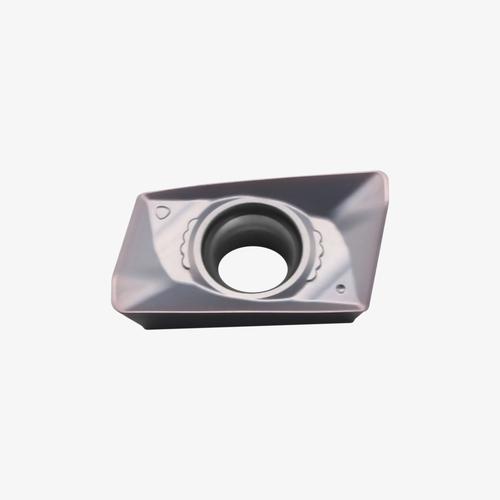
在机械车削加工中,切削工具是决定加工效率、表面质量和生产成本的核心要素。车床通过工件旋转与刀具的直线进给运动,实现对金属材料的去除。合理选择和使用切削工具,不仅能提升加工精度,还能延长刀具寿命、降低能耗。本文系统介绍车削加工中切削工具的关键知识。
一、车削切削工具的主要类型
- 外圆车刀:用于加工工件外圆表面,是最常用的刀具类型。按主偏角可分为90°、75°、45°等,适应不同加工条件。
- 端面车刀:专用于车削工件端面,确保端面与轴线的垂直度。
- 切断刀与切槽刀:切断刀用于将工件从棒料上切下;切槽刀用于加工退刀槽、密封槽等。
- 内孔车刀:加工工件内孔,包括通孔刀和盲孔刀,需关注刀杆刚度。
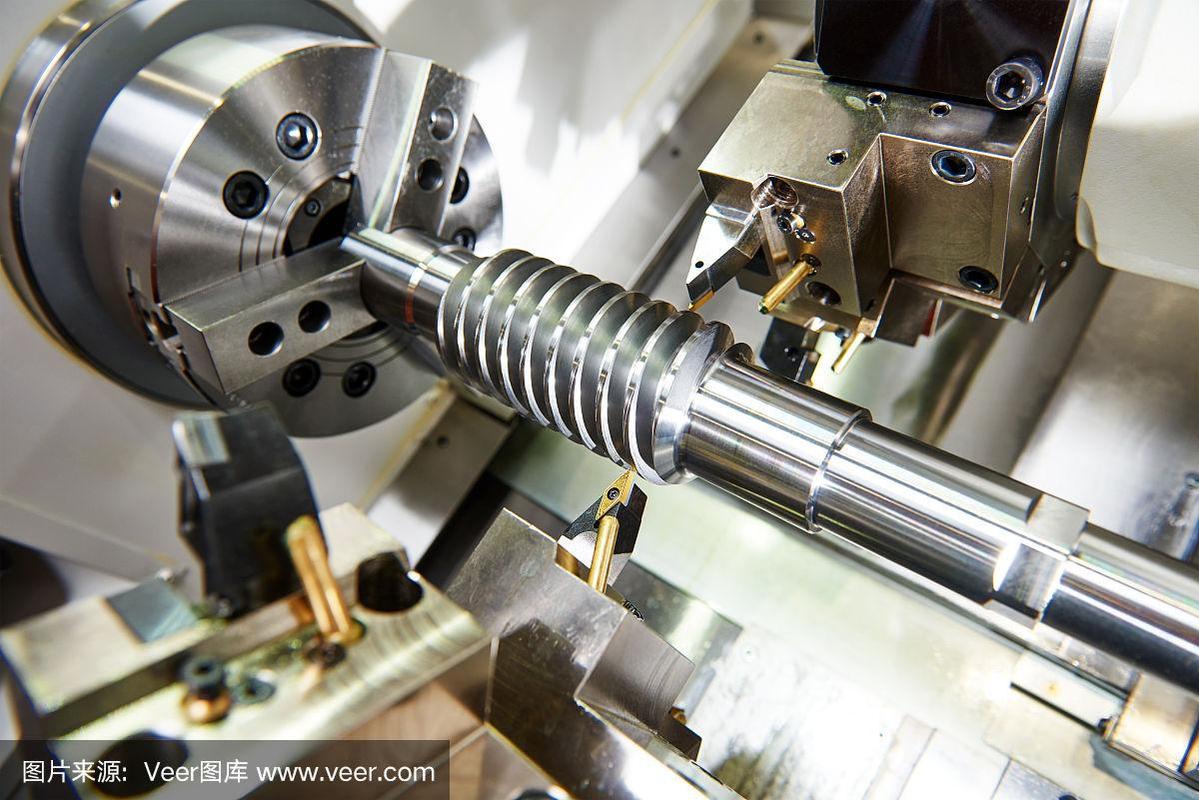
- 螺纹车刀:用于车削三角螺纹、梯形螺纹等,刀尖形状需与螺纹牙型匹配。
- 成形车刀:用于加工特定轮廓表面,如圆弧、倒角等。
二、刀具材料的性能要求与选择
车削刀具需具备高硬度、耐磨性、耐热性和足够韧性。常用材料包括:
- 高速钢(HSS):韧性好,适于低速、复杂刀具(如成形刀、螺纹刀)。
- 硬质合金:应用最广,耐热性达800-1000℃,分P(钢)、M(不锈钢)、K(铸铁)等牌号。
- 陶瓷:适用于高速精加工铸铁和硬钢,但脆性大。
- 立方氮化硼(CBN):加工高硬度淬火钢的理想选择。
- 金刚石:用于有色金属和非金属的超精加工。
选择时需综合考虑工件材料、切削速度、进给量和加工成本。
三、刀具几何参数对切削性能的影响
- 前角:增大前角可降低切削力,但会削弱刃口强度;硬质合金刀具常取0°~15°。
- 后角:减小后角可增加刃口强度,但摩擦增大;精加工刀具后角较大(8°~12°)。
- 主偏角:影响切削层形状和径向力;90°主偏角适合细长轴加工。
- 刃倾角:控制切屑流向,负刃倾角可增强刀尖强度。
合理设计几何参数可抑制振动、改善断屑。
四、刀具选择与使用要点
- 根据工件材料选择刀具牌号:钢件用P类,不锈钢用M类,铸铁用K类。
- 根据加工阶段选择:粗加工选用强度高的刀具(如负前角),精加工选用锋利刀具(如正前角)。
- 涂层技术:TiN、TiAlN等涂层可显著提高刀具寿命,适用于高速切削。
- 冷却与润滑:合理使用切削液可降低温度、减少磨损,但需注意硬质合金刀具避免急冷。
- 刀具磨损监控:定期检查后刀面磨损量(VB),及时换刀以避免加工质量下降。
- 刚性匹配:刀杆悬伸长度应尽量短,防止颤振。
五、常见问题与对策
- 积屑瘤:发生于中低速切削塑性材料时,可通过提高切削速度或使用切削液抑制。
- 刀具崩刃:多因冲击载荷或几何参数不当,应优化刃口处理(如钝化)。
- 切屑控制不良:通过断屑槽型设计和调整进给量改善。
结论:车削切削工具的选择是一个系统工程,需兼顾工件材料、机床条件、加工阶段和经济性。掌握刀具类型、材料与几何参数的内在规律,结合涂层与冷却技术,可显著提升车床加工的效率与质量。随着新材料的不断涌现,智能刀具和自适应加工技术将进一步推动车削加工的发展。