在精密机械加工领域,材料的选择直接决定了加工效率、刀具寿命和最终零件的表面质量。对于自动车床加工而言,易切削钢因其优异的切削性能而成为首选材料。本文将围绕11SMn30圆钢、1215光圆易切削钢以及1214易车削圆棒三种常见材料,探讨它们在自动车床加工中的应用优势,并简要介绍切削工具的选配要点。
一、易切削钢的分类与特性
易切削钢是在钢中加入一定量的硫、铅、钙、硒等元素,以改善其切削加工性能的钢种。根据添加元素的不同,易切削钢可分为硫易切削钢、铅易切削钢、钙易切削钢等。其中,硫易切削钢最为常见,11SMn30和1215均属于此类。
11SMn30是德标易切削钢,对应中国牌号Y15Mn,其特点是硫含量较高,切削时易形成短断屑,加工表面光洁度高,适合自动车床大批量生产。1215则是美标易切削钢,硫含量约0.25%-0.35%,切削性能极佳,广泛应用于螺栓、螺母、销轴等小型零件的加工。1214则是在1215基础上调整了磷含量,进一步改善了切削性,但焊接性能稍差。
二、自动车床加工对材料的要求
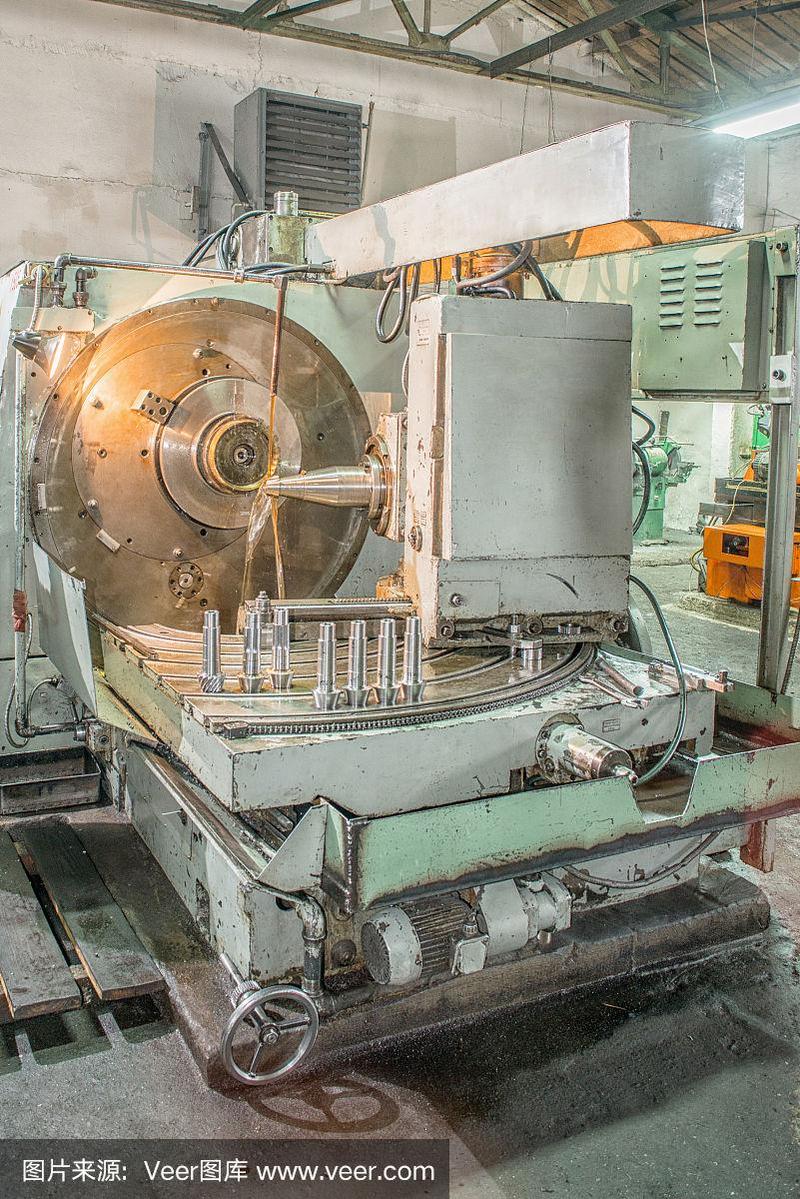
自动车床(如走心机、走刀机)加工特点是连续、高速、多工位,对材料的切削性能要求极高。理想的自动车床加工材料应具备以下特性:
- 切屑易折断:避免长屑缠绕刀具或工件,影响加工稳定性和表面质量。
- 刀具磨损小:减少换刀次数,提高生产效率。
- 加工表面光洁:减少后续磨削或抛光工序。
- 尺寸精度稳定:材料硬度均匀,内应力小。
11SMn30圆钢和1215光圆易切削钢恰好满足上述要求。它们的硫化物夹杂呈纺锤状分布,起到内部润滑作用,使切削力降低,切屑容易折断。光圆表面经过冷拉或磨光处理,尺寸精度高,可直接用于自动车床进料,减少预加工环节。
三、11SMn30圆钢与1215光圆的应用对比
11SMn30圆钢通常以热轧或冷拉状态交货,直径范围从几毫米到几十毫米不等。其含硫量较高(约0.27%-0.33%),切削性能优于普通碳钢,但略低于1215。由于锰含量较高,11SMn30的强度和硬度稍好,适合加工受力不大的结构件,如轴套、垫片、连接件等。
1215光圆易切削钢则更专注于高精度、高速度加工。其硫含量控制在0.25%-0.35%,并添加了少量磷(0.04%-0.09%),磷能提高铁素体硬度,使切屑更易折断。1215光圆的表面粗糙度可达Ra1.6以下,直径公差可控制在±0.02mm以内,非常适合自动车床直接加工小型精密零件,如电子接插件、气动元件、钟表零件等。
1214易车削圆棒与1215类似,但磷含量更高(0.07%-0.12%),切削性进一步提升,但韧性下降,不适合承受冲击载荷的零件。1214常用于加工对表面质量要求极高、但受力极小的零件,如照相机零件、仪器仪表齿轮等。
四、现货供应与选材建议
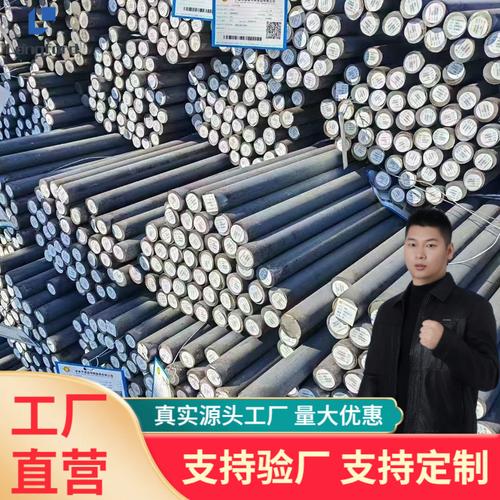
目前市场上11SMn30圆钢、1215光圆和1214圆棒均有现货供应,规格涵盖直径2mm至100mm不等。采购时需注意以下几点:
- 明确加工方式:自动车床加工优先选择冷拉光圆或磨光圆钢,以保证进料顺畅和尺寸精度。
- 根据零件用途选材:受力件可选11SMn30,精密小件可选1215,超高表面要求可选1214。
- 关注材料状态:退火态硬度较低,切削性更好;冷拉态强度较高,但切削性略差。
- 验证供应商资质:确保材料符合GB/T 8731或ASTM A29等标准,避免买到劣质材料导致刀具异常磨损。
五、切削工具的选择要点
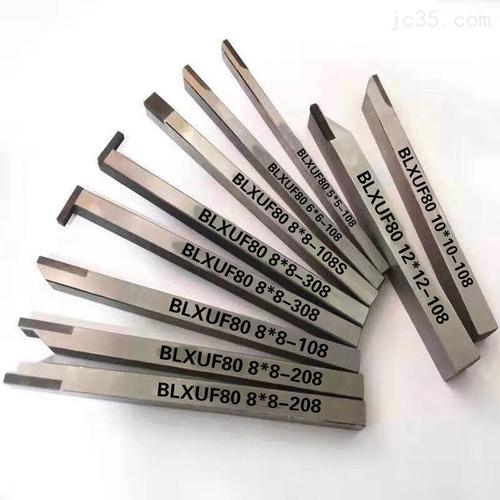
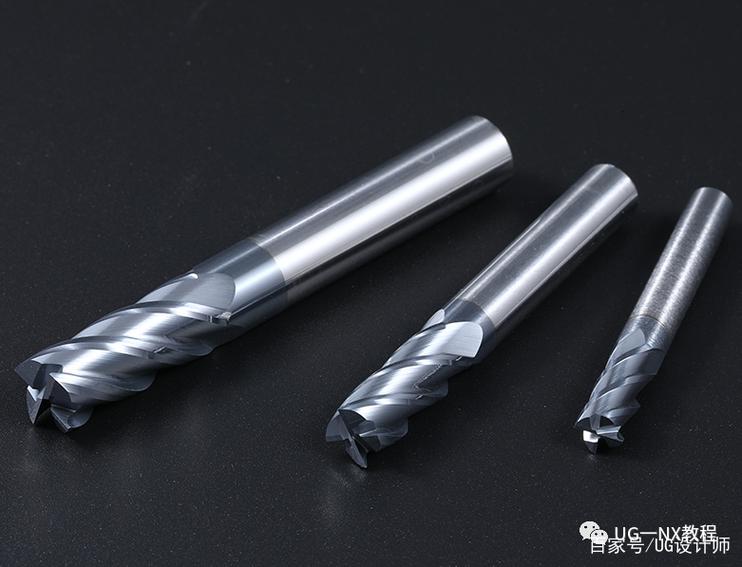
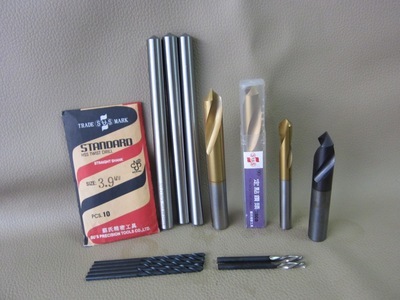
易切削钢虽然切削性能好,但若刀具选择不当,仍会出现刀具磨损快、表面质量差等问题。针对11SMn30和1215等材料,建议:
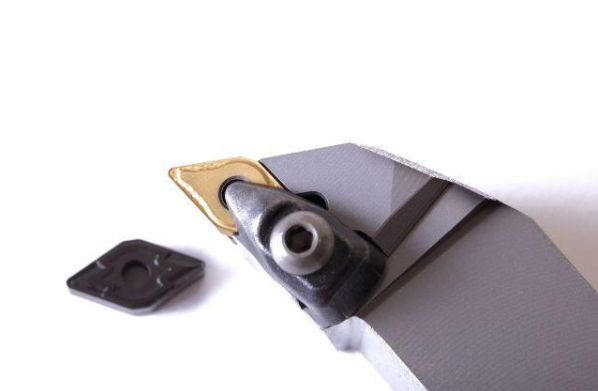
- 刀具材质:优先选用硬质合金刀具(如K10、PVD涂层刀片),高速钢刀具也可用于低速加工。
- 几何角度:采用大前角、小后角,减小切削力;断屑槽应适合短屑排出。
- 切削参数:线速度可提高到100-150m/min,进给量0.05-0.2mm/r,具体依刀具和机床调整。
- 冷却润滑:使用乳化液或切削油,有助于排屑和降低温度。
六、
11SMn30圆钢、1215光圆易切削钢和1214易车削圆棒各有侧重,但共同目标是提升自动车床加工效率。合理选材、正确选用切削工具,并结合现货供应情况灵活采购,将帮助制造企业降低成本、提高竞争力。在精密加工日益追求高效率的今天,易切削钢的价值愈发凸显。