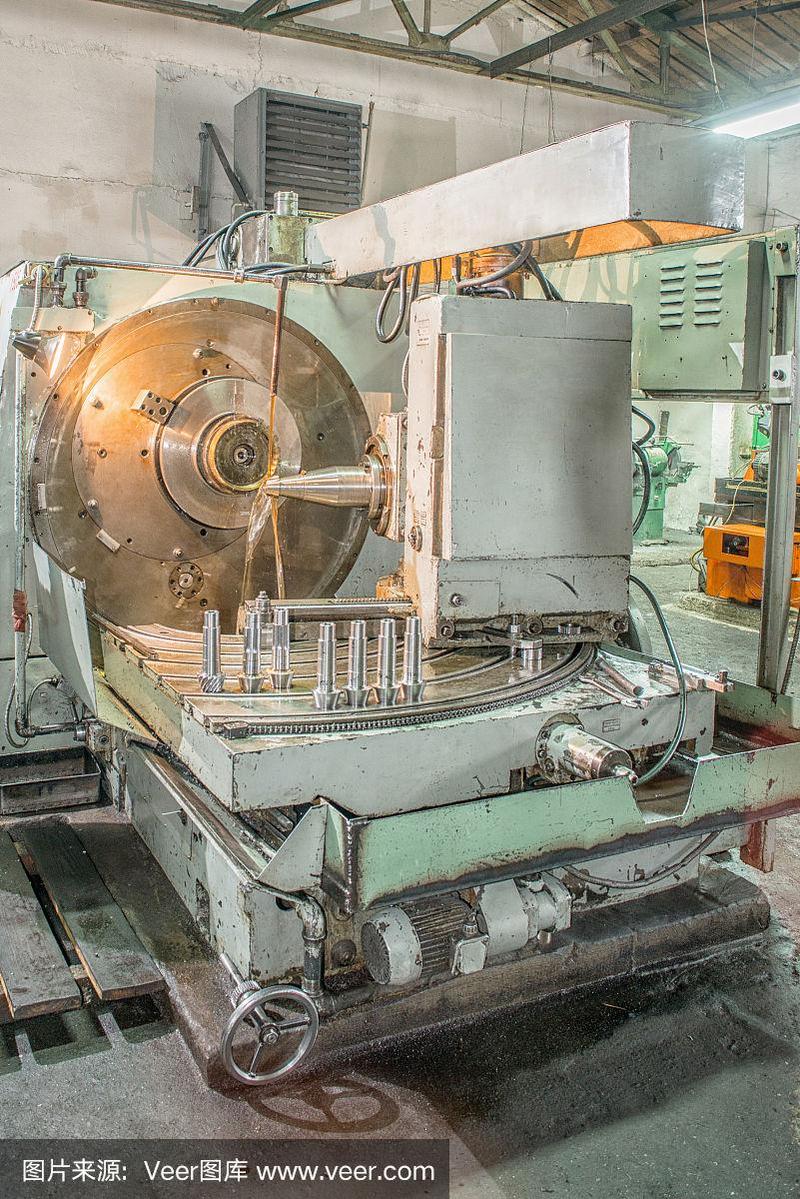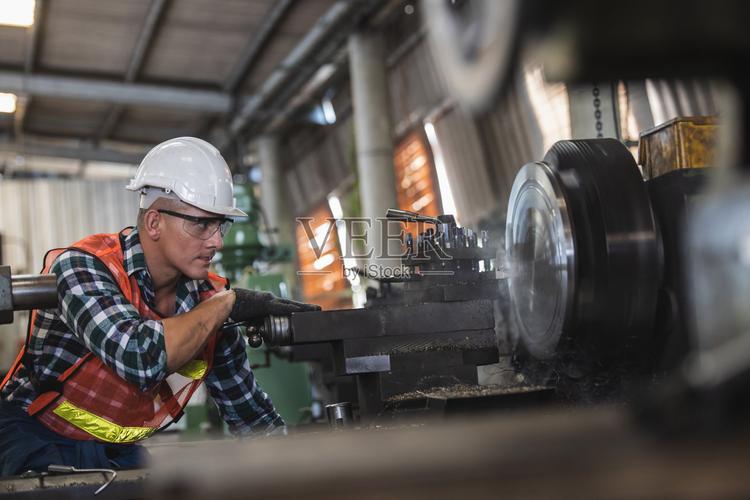
车工在车床上管理机械切削的金属加工过程,是现代制造业中不可或缺的核心环节。他们不仅负责操作车床,还主导着切削工具的选择、安装、调整与维护,从而直接影响加工精度、效率和成本。
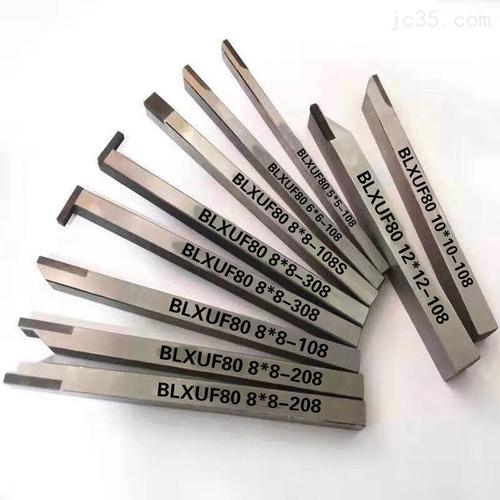
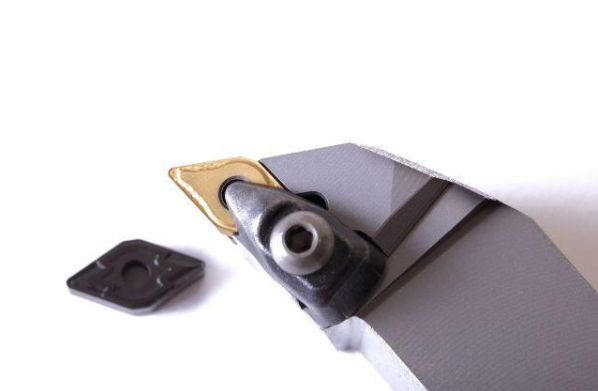
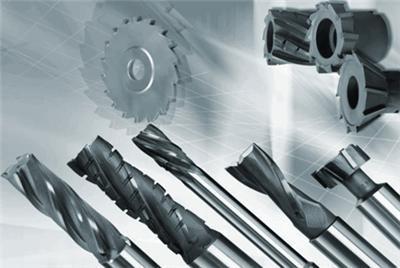
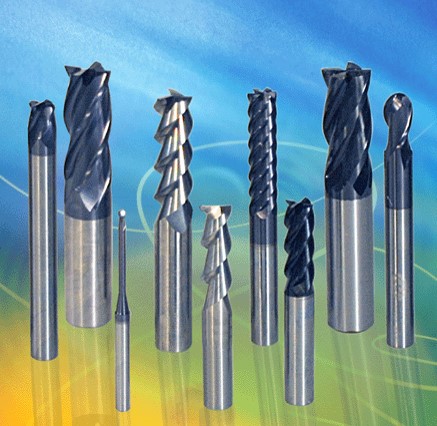
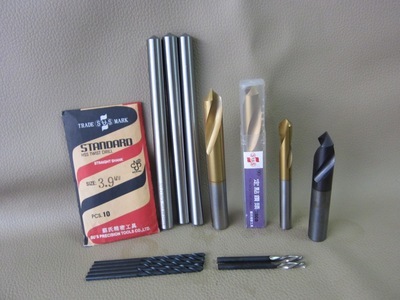
车工需要根据加工材料、零件形状和精度要求,合理选用切削工具。常见的车削工具有外圆车刀、端面车刀、切断刀、螺纹车刀和镗孔刀等。每种刀具都有特定的几何角度和材质,如高速钢、硬质合金、陶瓷或立方氮化硼。车工必须熟知不同刀具的适用场景,例如粗加工时选用强度高、耐冲击的刀具,精加工时则选用刃口锋利、耐磨性好的刀具。
车工负责切削工具的安装与对刀。在车床上,刀具必须牢固地夹持在刀架上,确保刀尖与工件中心等高,避免加工时产生振动或扎刀。对刀过程要求精确,特别是加工螺纹或复杂轮廓时,对刀误差会直接导致零件报废。车工通常借助对刀块、百分表或试切法来保证定位准确。
在切削过程中,车工需实时监控切削状态,包括切屑形状、颜色、声音以及机床振动。通过调整切削速度、进给量和背吃刀量三大参数,车工可以优化切削效率并延长刀具寿命。例如,当切屑呈白色且炽热时,说明切削速度过高;而切屑呈蓝色或崩碎时,则可能进给量过大。车工还需及时使用切削液,以降低切削温度、减少刀具磨损并改善表面质量。
车工负责切削工具的磨损监测与重磨。刀具磨损形式包括后刀面磨损、前刀面月牙洼磨损和刃口崩刃等。车工通过定期检查工件表面粗糙度和尺寸精度,判断刀具是否需要重磨或更换。对于可重磨刀具,车工会使用工具磨床修磨角度,恢复切削性能;对于硬质合金可转位刀片,则直接更换刀片,以提高生产效率。
车工在管理切削工具时还需考虑经济性。通过合理选择刀具材质、优化切削参数以及实施工具寿命管理,可以降低单件加工成本,减少停机时间。在现代数控车床上,车工还需掌握刀具补偿和刀具寿命管理功能,实现自动化加工中的刀具监控。
车工在车床上管理机械切削的金属加工过程,不仅需要熟练的操作技能,还需要深入理解切削工具的性能与管理策略。只有将刀具选、用、磨、换等环节有机结合起来,才能保证加工质量、提高生产效率并降低制造成本。