在机械加工工艺规程设计中,确定切削用量及工时定额是核心环节之一,而切削工具的选择直接影响这两项参数的合理性与最终加工效益。切削用量包括切削速度、进给量和背吃刀量三要素,工时定额则指完成一道工序所需的时间标准。二者与切削工具的性能、材质、几何角度密切相关。本文将系统阐述如何基于切削工具确定切削用量,并以此为基础制定工时定额。
一、切削工具对切削用量的决定性影响
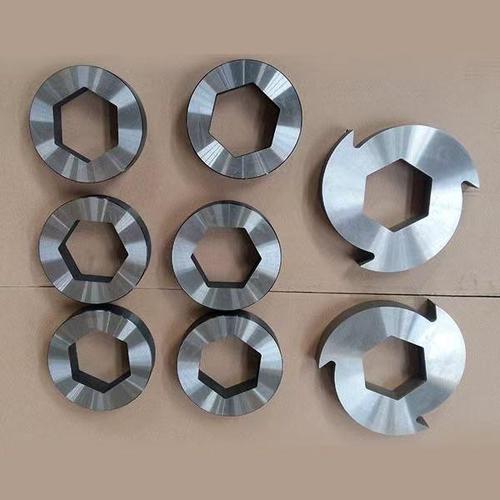
切削工具是切削加工的执行者,其材质、涂层、几何参数和结构形式决定了允许的切削速度、进给量和切削深度范围。
1. 刀具材质与切削速度
刀具材质是影响切削速度的首要因素。常用刀具材料按耐热性排序为:高速钢、硬质合金、陶瓷、立方氮化硼和金刚石。高速钢刀具允许切削速度一般为20~40 m/min;硬质合金刀具可达80~200 m/min;陶瓷刀具可达200~400 m/min;CBN和金刚石刀具则可达500 m/min以上。选择过高的切削速度会导致刀具急剧磨损,过低则无法发挥刀具潜能、降低效率。
2. 刀具几何参数与进给量
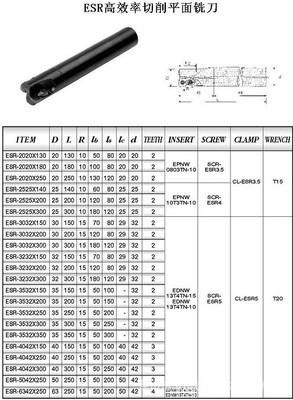
刀具的前角、后角、主偏角、副偏角和刀尖圆弧半径会影响切削力、散热条件和已加工表面质量。例如,增大前角可减小切削力,允许略高的进给量;减小主偏角可改善散热,允许提高切削速度;增大刀尖圆弧半径可降低表面粗糙度,但可能引起振动,限制进给量。因此,确定进给量时必须参照刀具样本推荐值。
3. 刀具结构与被吃刀量
可转位刀具的刀片强度、刀具悬伸长度和刀片安裝方式影响系统刚性,从而限制背吃刀量。粗加工时若刀具强度足够,可选取较大的背吃刀量(如ap=3~6 mm),精加工时则取小值(ap=0.1~0.5 mm)。若刀具刚性不足,必须降低背吃刀量以避免颤振。
二、基于切削工具的切削用量确定方法
确定切削用量的一般顺序是:先选取背吃刀量,再选取进给量,最后确定切削速度。该顺序体现了刀具承载能力和加工效率的平衡。
1. 背吃刀量的确定
背吃刀量根据加工余量和工件表面质量要求确定。粗加工时,在刀具强度和机床功率允许的前提下,尽可能一次走刀切除全部余量;若余量过大或刀具刚性受限,可分多次走刀。精加工时,背吃刀量不宜超过刀具刀尖强化区的推荐值,否则会加剧刀具磨损。例如,使用硬质合金精车刀时,背吃刀量常取0.1~0.3 mm。
2. 进给量的确定
进给量主要受刀具强度、工件表面粗糙度和机床进给机构强度限制。粗加工时,进给量按刀具允许的每齿最大切屑厚度或刀片强度选取,可查刀具样本。精加工时,进给量依据表面粗糙度公式估算:Ra ≈ f²/(8rε)(其中rε为刀尖圆弧半径),由此确定最大允许进给量。需注意,硬质合金刀具的进给量一般大于高速钢刀具;陶瓷刀具对进给量敏感,通常取较小值以防止崩刃。
3. 切削速度的确定
切削速度通常依据刀具寿命公式或刀具样本推荐值确定。泰勒公式vTⁿ=C(v为切削速度,T为刀具寿命,C为常数,n为指数)关联了切削速度与刀具磨损。刀具样本一般给出特定材质、涂层条件下的推荐Vc范围。为避免刀具异常磨损,应同时考虑工件材料硬度、冷却条件及刀具振动倾向。对于高温合金等难加工材料,即便使用硬质合金刀具,切削速度也应大幅下调;而对于铝合金,使用金刚石刀具则可大幅提高切削速度。
三、切削用量与工时定额的关联
工时定额(单件时间定额Td)通常由基本时间Tj、辅助时间Tf、布置工作地时间Tb、休息与生理时间Tx和准备结束时间Tz组成,即:Td = Tj + Tf + Tb + Tx + Tz/n(n为批量)。其中基本时间Tj直接由切削用量决定:
Tj = L·i / (f·n) = π·D·L·i / (1000·v·f)
其中L为切削行程长度,i为走刀次数,D为工件直径,n为主轴转速,f为每转进给量,v为切削速度。
可见,切削速度v和进给量f越大,基本时间越短。但v和f又受刀具寿命制约。若为追求低工时定额而盲目提高切削用量,刀具磨损加快、换刀次数增加,辅助时间和刀具成本反而上升。因此,确定切削用量应追求工序总成本或总工时最优,而非单纯追求最高效率。
以硬质合金车刀在数控车床上加工45钢为例:选用切削速度v=150 m/min,进给量f=0.3 mm/r,背吃刀量ap=2 mm,刀具寿命T约30 min。若估算基本时间为Tj=3 min,换刀时间为1 min(分摊到每个工件如为0.1 min),而若采用更高的v=250 m/min,基本时间降至1.8 min但刀具寿命锐减至10 min,换刀频繁,实际批量工时应综合评判提高切削参数的有效增益。
四、工时定额确定的方法与推进工具
工时定额确定除计算基本时间外,还需利用切削工具信息估算换刀与刃磨时间,包含工具更换或转位次数。以下实例说明完整流程:
某轴类零件粗车工序中,刀具材质为涂层硬质合金,推荐切削参数v=160 m/min,f=0.25 mm/r,ap=2.5 mm,单次行程时间0.79min/inch。记录换刀延误时间比例并调用符合企业机床状态的放宽系数补充定额
组织研发。大且频繁提高使用硬質合金才提高轻